 Khuôn còn nguyên khối đá sau chu kỳ xả là dấu hiệu rõ nhất: gas nóng đã vào nhưng không đủ nhiệt lượng để tách lớp bám.
máy làm đá viên không xả đá thường biểu hiện theo ba mức: đá vẫn rơi nhưng chậm và mẻ kéo dài, đá rơi một phần rồi kẹt lại vài khuôn, hoặc khuôn đầy đá mà máy chuyển sang làm mẻ mới như không có gì xảy ra. Mức thứ ba nguy hiểm nhất: khuôn đã đầy mà vẫn tiếp tục làm lạnh, áp suất khuôn giảm sâu, dàn bay hơi đóng băng và máy nén hút lỏng.
Trong chu trình chuẩn, sau 18–22 phút làm đá, bộ điều khiển mở đường gas nóng đi tắt từ đầu đẩy máy nén vào khuôn, nâng nhiệt độ bề mặt khuôn từ khoảng -12 °C lên -2 đến +2 °C trong 60–120 giây để viên đá tách ra. Chỉ cần một trong bốn khâu của chuỗi này sai — lệnh chuyển chế độ, van, áp gas nóng, hoặc thời gian — hiện tượng máy làm đá viên không xả đá sẽ xuất hiện.
Bài này đi theo đúng thứ tự đó, kèm quy trình kiểm tra 5 bước và cách xử lý tạm thời để không phá khuôn trong lúc chờ kỹ thuật. Số liệu dùng dưới đây là dải tham khảo theo cấu hình phổ biến tại Việt Nam, cần đối chiếu với tài liệu của từng máy.
Tóm tắt nhanh
- Chu trình xả đá chuẩn: 60–120 giây, áp gas nóng 8–12 bar, nhiệt độ khuôn lên -2 đến +2 °C.
- Nguyên nhân chia đều cho bốn nhóm: lệnh điều khiển, van gas nóng, áp môi chất, và cặn bám khuôn.
- Đá dày quá 30 mm làm tăng 25–40% thời gian xả và dễ kẹt khuôn dù hệ thống còn tốt.
- Không đục đá bằng búa hay xà beng: một vết nứt khuôn inox 304 tốn 3–8 triệu đồng để hàn lại.
Nguyên lý xả đá bằng gas nóng của máy làm đá viên
Hệ thống đá viên dạng khuôn đứng làm lạnh gián tiếp: môi chất bay hơi trong áo khuôn hoặc trong dàn xoắn bao quanh, hút nhiệt của nước phun lên mặt khuôn. Khi đá đạt độ dày cài đặt, bộ điều khiển thực hiện một chuỗi lệnh: dừng bơm nước tuần hoàn, đóng van đường lỏng, mở van điện từ gas nóng để hơi nóng từ đầu đẩy máy nén đi thẳng vào khuôn.
Khi hơi nóng vào, nhiệt độ vách khuôn tăng nhanh, lớp băng mỏng tiếp xúc vách chảy ra thành màng nước, viên đá mất lực bám và rơi xuống khay hứng. Chu trình kết thúc khi cảm biến nhiệt khuôn đạt ngưỡng hoặc khi bộ hẹn giờ hết thời gian — tùy hãng chọn một trong hai hoặc kết hợp cả hai.
| Thông số chu trình xả | Dải tham khảo | Ghi chú |
|---|---|---|
| Thời gian xả | 60–120 giây | Máy 5 tấn/ngày thường 90–150 giây |
| Áp gas nóng tại khuôn | 8–12 bar | Dưới 5 bar gần như chắc chắn không tách đá |
| Nhiệt độ vách khuôn khi xả | -2 đến +2 °C | Đo bằng cảm biến hoặc nhiệt kế hồng ngoại |
| Độ dày viên đá | 22–28 mm | Trên 30 mm là ngoài thiết kế |
| Nhiệt độ nước cấp | 20–28 °C | Nước 32 °C kéo dài mẻ 3–4 phút |
Điểm dễ bỏ qua: chu trình xả không chỉ để "làm mềm đá" mà còn để cân bằng lại áp suất hệ thống trước mẻ sau. Nếu xả quá ngắn, áp hút còn thấp, máy nén khởi động lại trong trạng thái chênh áp lớn và dòng tăng vọt — đây là lý do nhiều sự cố máy nén xuất phát từ một van xả đá đóng không kín. Khi cần đối chiếu hiện tượng đá không ra với các nhóm nguyên nhân rộng hơn, bài 12 nguyên nhân máy làm đá viên không ra đá là bản đồ tổng quát.
Van đảo chiều: dấu hiệu kẹt
Cụm đá dùng hai kiểu van: van điện từ gas nóng (phổ biến ở máy khuôn đứng) và van đảo chiều 4 ngả (dùng ở dòng máy bơm nhiệt hoặc máy có chế độ thu hồi nhiệt). Cả hai đều có chung một kiểu hỏng: lõi van kẹt, không chuyển hết hành trình, gas nóng chỉ đi qua một phần.
Dấu hiệu nhận biết tại chỗ, không cần tháo máy:
Cuộn dây van không có tiếng cạch khi bộ điều khiển chuyển chế độ. Thân van đọng sương hoặc đóng băng bất thường — dấu hiệu gas lọt qua khi van đang đóng. Cuộn dây nóng trên 70 °C sau 10 phút cấp điện, hoặc ngược lại hoàn toàn nguội vì đứt. Đo điện trở cuộn: loại 220 V thường 1,5–2,5 kΩ, loại 24 V thường 20–60 Ω; giá trị vô cực là đứt, giá trị gần 0 là chập.
Với van đảo chiều 4 ngả, kiểm tra thêm chênh nhiệt bốn nhánh ống khi máy đang xả: nhánh nối đầu đẩy phải nóng, nhánh về máy nén phải ấm. Chênh lệch không rõ ràng nghĩa là lõi van chưa dịch hết. Cách xử lý tạm: gõ nhẹ vào thân van bằng cán nhựa của tua vít (không dùng búa sắt), nếu đá rơi ngay sau đó thì lõi đã kẹt cơ học và cần thay trong vài ngày tới.
Cảnh báo an toàn: ngắt điện và xả áp trước khi tháo cuộn van; không tháo thân van khi hệ thống còn áp vì môi chất lỏng phun ra ở -40 °C gây bỏng lạnh; không hàn ống khi chưa thu hồi môi chất.
- Xác nhận máy có chuyển chế độ xả: nghe tiếng, xem màn hình
- Đo áp gas nóng trong 10 giây đầu xả, so ngưỡng 8–12 bar
- Kiểm cuộn van: điện trở, tiếng cạch, nhiệt độ cuộn
- Đọc cảm biến khuôn, so nhiệt kế; kiểm thời gian hẹn giờ
- Đủ áp mà đá vẫn dính: kiểm cặn khuôn và độ dày viên
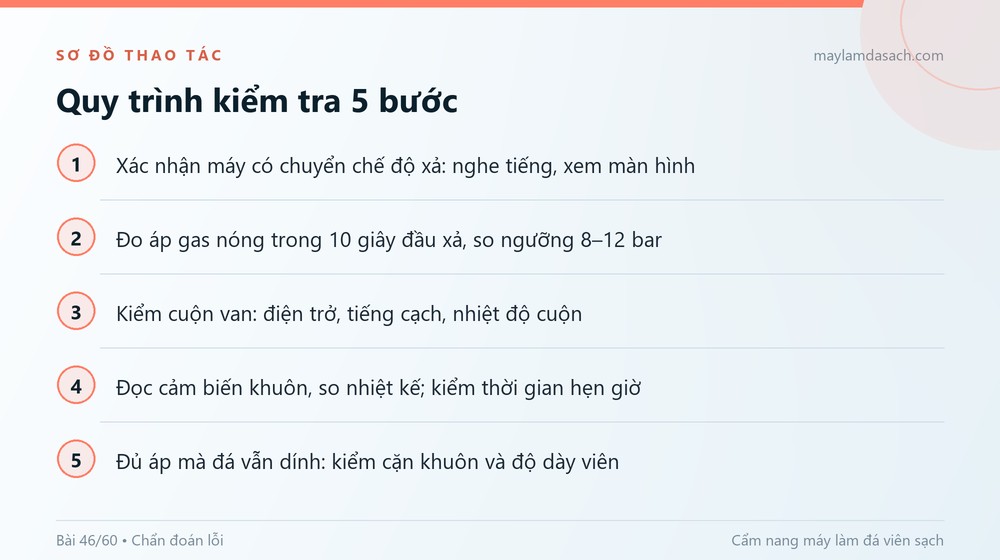 Thứ tự này đi từ lệnh điều khiển xuống cơ khí, tránh việc tháo van khi nguyên nhân nằm ở cảm biến.
Cảm biến và bộ hẹn giờ
Bộ điều khiển chỉ chuyển sang xả đá khi nhận được tín hiệu "đá đã đủ dày". Tín hiệu này đến từ cảm biến nhiệt độ vách khuôn, cảm biến nhiệt độ nước tuần hoàn, hoặc đồng hồ đếm thời gian — nhiều máy dùng cả ba, và lỗi ở bất kỳ kênh nào cũng gây hiện tượng máy làm đá viên không xả đá hoặc xả sai thời điểm.
Cảm biến nhiệt khuôn thường là NTC 10 kΩ ở 25 °C. Ba kiểu hỏng: trôi giá trị (báo khuôn lạnh hơn thực tế nên máy chờ mãi), hở mạch (báo nhiệt độ rất thấp hoặc hiện mã lỗi), và mất tiếp xúc với vách khuôn (đọc nhiệt độ không khí trong khoang). Kiểu thứ ba phổ biến nhất và không hiện mã: máy chạy mẻ 35–45 phút, đá dày 30–35 mm, cuối cùng vẫn chuyển xả nhưng không đủ nhiệt để tách.
Bộ hẹn giờ xả đá (timer) đặt thời gian 90–180 giây. Nếu timer bị đặt quá ngắn — hay gặp sau khi có người chỉnh menu kỹ thuật — đá mới tan lớp ngoài đã bị cắt gas nóng, viên đá còn dính và rơi muộn ở mẻ sau. Ngược lại, timer quá dài làm mềm viên đá, đá ướt và dính khối trong kho.
Kiểm tra: vào menu thông số, ghi lại giá trị thời gian xả và ngưỡng nhiệt độ kết thúc mẻ; so với bảng mặc định của hãng. Đo nhiệt độ vách khuôn bằng nhiệt kế hồng ngoại ngay khi kết thúc xả, so với giá trị màn hình; lệch quá 2 °C là cảm biến hoặc vị trí đặt có vấn đề. Với máy có mã lỗi hiển thị, đối chiếu theo bảng mã lỗi máy làm đá viên trước khi chỉnh bất kỳ thông số nào.
Áp suất gas nóng không đủ
Đây là nhóm nguyên nhân chiếm khoảng một phần ba số ca, và là nhóm dễ xác nhận nhất vì có đồng hồ đo. Áp gas nóng tại khuôn dưới 5 bar gần như không thể tách đá; từ 5–8 bar là vùng nghi ngờ; 8–12 bar là dải làm việc.
Bốn nguyên nhân làm áp gas nóng không đủ: thiếu môi chất (áp đẩy chung của hệ thống cũng thấp, 10–12 bar thay vì 14–18 bar), tắc phin lọc hoặc tắc ống mao trên đường gas nóng, van điện từ mở không hết, và máy nén đã mòn nên không tạo đủ chênh áp. Trường hợp thứ tư thường đi kèm tiếng máy nén khác thường và dòng điện cao hơn định mức.
Phép đo đúng: kẹp đồng hồ áp cao vào cổng đầu đẩy, đo trong 10 giây đầu của chu trình xả, ghi giá trị cao nhất. Đo lặp lại ba mẻ để loại sai số do nhiệt độ môi trường. Nếu áp đẩy chung thấp và áp xả cũng thấp, nguyên nhân gốc là thiếu môi chất — tìm và sửa điểm rò trước khi nạp bù, vì nạp bù nhiều lần sẽ làm dầu bị cuốn và mất tính năng bôi trơn.
Nếu áp đẩy bình thường mà áp tại khuôn thấp, nghi tắc trên đường gas nóng hoặc van mở không hết. Cách phân biệt: sờ hai đầu ống gas nóng khi van mở, chênh nhiệt rõ rệt kèm đọng sương một phía là dấu hiệu tắc.
Khuôn đóng tuyết trắng dày và máy chạy mãi không xả cũng có thể là biểu hiện của nhóm nguyên nhân này; bài dàn bay hơi bị đóng băng mô tả chuỗi kiểm tra khi tuyết đã hình thành bên trong khoang.
Xử lý tạm thời khi máy làm đá viên không xả đá và phòng ngừa
Khi cần đá gấp mà khuôn không chịu nhả, có ba cách xử lý tạm, xếp theo mức độ an toàn:
Dùng chế độ xả đá thủ công trên bộ điều khiển (nếu có): giữ phím chuyển chế độ 5–10 giây, máy mở van gas nóng theo thời gian cài đặt. Đây là cách an toàn nhất vì vẫn đi qua đường gas nóng.
Xả bằng nước ấm: phun nước 30–40 °C lên mặt khuôn trong 2–3 phút, lượng 5–8 lít cho mỗi mẻ khuôn. Không dùng nước trên 50 °C vì sốc nhiệt làm nứt mối hàn khuôn inox; không đổ nước lên tủ điện và không để nước tràn xuống chân máy.
Tuyệt đối không đục, nạy bằng xà beng, búa hay tua vít. Khuôn inox 304 dày 1,5–2 mm, một vết lõm 2 mm đủ làm sai dung sai và mẻ sau sẽ dính ở đúng vị trí đó. Chi phí hàn lại khuôn 3–8 triệu đồng, thay khuôn mới 12–35 triệu đồng tùy số khuôn.
- Vệ sinh khuôn và kiểm cặn mỗi 2 tuần
- Thử van gas nóng mỗi tháng bằng chế độ xả tay
- Đo áp xả đá mỗi tháng, ghi vào sổ máy
- Kiểm cảm biến khuôn mỗi quý, so với nhiệt kế
- Kiểm độ dày viên, giữ trong dải 22–28 mm
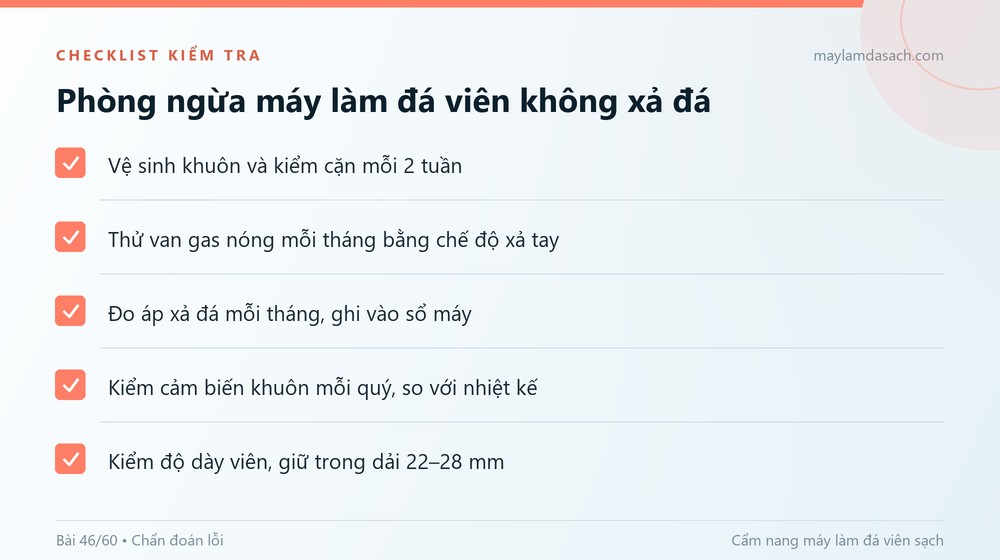 Năm việc này xử lý được phần lớn nguyên nhân tích lũy — nhóm chiếm đa số ca khuôn dính đá.
Bảng dưới đây tóm tắt bốn nhóm nguyên nhân theo triệu chứng, dùng để khoanh vùng trước khi gọi kỹ thuật:
| Triệu chứng | Nghi nhóm nào | Phép đo nhanh | Ngưỡng kết luận |
|---|---|---|---|
| Không có tiếng cạch, khuôn vẫn lạnh | Van, lệnh điều khiển | Điện trở cuộn, tiếng van | Vô cực: đứt cuộn, thay |
| Có xả nhưng đá rơi một phần | Áp gas nóng thiếu | Áp tại khuôn 10 giây đầu | Dưới 5 bar: dò rò |
| Mẻ dài 35–45 phút mới xả | Cảm biến trôi, mất tiếp xúc | Nhiệt kế so màn hình | Lệch trên 2 °C: thay |
| Xả xong đá vẫn dính vách | Cặn khuôn, đá quá dày | Độ dày viên, lớp cặn | Dày trên 30 mm: chỉnh |
| Nước tràn quanh khu vực máy | Rò khớp nối, phao | Xem vị trí nước đọng | Xử lý như bài rò rỉ nước |
Một ca thực tế: xưởng đá 8 tấn/ngày ở Hải Phòng có máy làm đá viên không xả đá ở 3–4 khuôn mỗi mẻ, năng suất tụt từ 8 xuống 6,2 tấn. Kỹ thuật viên đo áp xả chỉ 4,5 bar, áp đẩy chung 11 bar — thiếu môi chất do rò ở mối hàn ống hút. Sau khi hàn lại, hút chân không và nạp đúng khối lượng, áp xả về 9–10 bar và thời gian mẻ trở lại 21 phút. Bài học: hiện tượng kẹt khuôn không phải lúc nào cũng ở khuôn.
Nếu nước rò ra sàn quanh chân máy, cần xử lý trước khi tiếp tục chẩn đoán phần lạnh, vì nước vào tủ điện là tổ hợp sự cố nguy hiểm hơn; quy trình khoanh vùng nằm trong bài máy làm đá viên rò rỉ nước ra ngoài.
Câu hỏi thường gặp
Máy làm đá viên không xả đá nhưng vẫn có tiếng xả, nguyên nhân nào?
Thường là áp gas nóng không đủ, không phải van hỏng. Đo áp tại khuôn trong 10 giây đầu chu trình; dưới 5 bar là thiếu môi chất hoặc tắc đường gas nóng. Nếu áp đủ 8–12 bar mà đá vẫn dính, kiểm tra cặn bám khuôn và độ dày viên.
Bao lâu phải vệ sinh khuôn đá một lần?
Hai tuần một lần với nước cấp chưa qua làm mềm, mỗi tháng với nước đã xử lý tốt. Cặn canxi dày 0,2 mm đủ làm tăng 15–20% thời gian xả và tạo điểm dính cục bộ. Dùng dung dịch tẩy cặn thực phẩm, không dùng axit mạnh.
Có nên tăng thời gian xả đá trong menu không?
Chỉ khi đã loại trừ thiếu áp và cảm biến sai. Tăng thời gian xả che triệu chứng nhưng làm đá ướt, dính khối trong kho và tăng tải lạnh cho mẻ sau. Mức tăng hợp lý không quá 30 giây so với giá trị hãng.
Xả đá bằng nước nóng có làm hỏng khuôn không?
Nước 30–40 °C thì an toàn. Trên 50 °C gây sốc nhiệt, nứt mối hàn và biến dạng vách khuôn mỏng 1,5–2 mm. Không dùng hơi nước áp lực cao và không đổ nước khi khuôn đang ở -12 °C với lưu lượng lớn đột ngột.
Máy xả đá liên tục nhiều lần trong một mẻ, vì sao?
Cảm biến nhiệt khuôn trôi hoặc mất tiếp xúc khiến bộ điều khiển hiểu sai trạng thái, chuyển chế độ lặp. Cũng có thể do timer bị đặt sai hoặc nguồn nuôi cảm biến chập chờn. Kiểm tra bằng cách so nhiệt độ màn hình với nhiệt kế tại vách khuôn.
Kết luận
nội dung này là chuỗi bốn khâu nối tiếp: lệnh điều khiển, van, áp môi chất, bề mặt khuôn. Bỏ qua khâu đầu và tháo van trước là sai thứ tự phổ biến nhất; đo áp trong 10 giây đầu chu trình xả sẽ chỉ ra khâu nào đang hỏng nhanh hơn mọi phỏng đoán.
Nếu khuôn vẫn dính đá sau khi đã kiểm tra áp và cảm biến, hãy quay video một mẻ đầy đủ kèm giá trị áp đẩy, áp hút và thời gian mẻ, gửi cho maylamdasach.com. Đội kỹ thuật sẽ đối chiếu với thông số chuẩn theo cấu hình máy và phản hồi trong 24 giờ.