 Một mẻ đá 22 mm ở nước 25 °C mất 18–22 phút; đo ba mẻ liên tiếp là cách duy nhất biết máy chậm thật hay chỉ chậm so với cảm giác.
máy làm đá viên ra đá chậm cần dựa trên triệu chứng, thông số đo và điều kiện vận hành thực tế. Xưởng đá ở Bình Dương ghi nhận mẻ đá tăng từ 21 lên 29 phút trong sáu tuần. Sản lượng giảm từ 4,8 tấn xuống 3,9 tấn/ngày, đủ để thiếu hàng vào đúng đơn xuất. Kỹ thuật viên kiểm tra hai giờ không thấy lỗi rõ ràng: gas đủ, máy nén êm, điện ổn. Nguyên nhân nằm ở lớp cáu dày 0,25 mm trong khuôn — mỏng tới mức không ai nghĩ là nguyên nhân.
Máy làm đá viên ra đá chậm là dạng sự cố khó nhất vì không có triệu chứng ồn ào. Máy vẫn chạy, vẫn ra đá, chỉ là mỗi mẻ dài thêm 3–8 phút. Cộng dồn 60–70 mẻ/ngày, mất 3–9 giờ sản xuất — tương đương 15–30% sản lượng.
Bài này đưa mốc thời gian mẻ chuẩn để so, bảy nhóm nguyên nhân xếp theo xác suất, cách đo trong 1 giờ và ngưỡng kết luận cho từng nhóm.
Tóm tắt nhanh
- Mẻ chuẩn 18–22 phút với đá 22 mm, nước 25 °C; nước 32 °C kéo dài thêm 3–4 phút.
- Chênh trên 15% so với mẻ chuẩn là dấu hiệu suy giảm thật, cần chẩn đoán theo nhóm.
- Bốn nhóm chiếm phần lớn ca: nước cấp, dàn ngưng, cáu khuôn và điểm đặt xả đá.
- Đo ba mẻ liên tiếp trong cùng điều kiện, bỏ mẻ đầu, ghi kèm áp hút – áp ngưng mới đủ căn cứ kết luận.
Thời gian mẻ chuẩn: mốc để kết luận máy làm đá viên ra đá chậm
Không có một con số duy nhất để kết luận nội dung này. Thời gian mẻ phụ thuộc độ dày viên đá, nhiệt độ nước cấp, nhiệt độ môi trường và thời gian xả đá được cài. Bảng dưới đây là mốc tham khảo cho máy khuôn đứng, đá dày 22 mm, xả đá 60–90 giây.
| Nhiệt độ nước cấp | Nhiệt độ môi trường | Thời gian mẻ tham khảo | Ghi chú |
|---|---|---|---|
| 20 °C | 28 °C | 16–18 phút | Điều kiện tốt nhất trong năm |
| 25 °C | 30 °C | 18–22 phút | Điều kiện tham chiếu tiêu chuẩn |
| 28 °C | 32 °C | 21–24 phút | Mùa khô miền Nam |
| 32 °C | 35 °C | 24–28 phút | Cận ngưỡng, sản lượng giảm 8–12% |
| 35 °C | 38 °C | 28–33 phút | Nên bổ sung làm mát nước cấp |
Hai lưu ý khi dùng bảng. Thứ nhất, nhiệt độ nước cấp ảnh hưởng mạnh hơn nhiệt độ không khí: nước ấm buộc hệ thống lấy đi nhiều nhiệt hơn trên mỗi kg đá. Thứ hai, thời gian mẻ ghi trên catalogue thường tính ở điều kiện 15–20 °C, không phải điều kiện xưởng Việt Nam — vì vậy đừng lấy catalogue làm mốc so.
Nếu máy đang chạy 25–27 phút ở nước 30 °C, đó là bình thường. Nếu cùng điều kiện đó mà máy chạy 33–35 phút, đã có suy giảm cần tìm nguyên nhân.
Nhóm 1: nước cấp và nhiệt độ nước
Nhóm này giải thích 25–30% ca máy làm đá viên ra đá chậm và thường bị quy oan cho hệ lạnh.
Nhiệt độ nước cấp cao. Nước 32 °C so với 25 °C làm mẻ dài thêm 3–4 phút. Nếu bồn nước đặt trên mái tôn hoặc trong nhà xưởng không che, nhiệt độ nước có thể lên 34–36 °C vào buổi chiều. Cách xử lý rẻ nhất: che nắng bồn, sơn phản quang, hoặc lắp bộ làm mát nước cấp xuống 26–28 °C.
Lưu lượng bơm thấp. Nước phải phủ kín bề mặt khuôn liên tục. Khi lưu lượng giảm 20–30% do lọc tắc hoặc cánh bơm mòn, lớp nước trên khuôn mỏng, đá đông chậm và thường đục hơn. Kiểm tra: đong lưu lượng 1 phút, so với tem bơm; chênh áp trước – sau lọc trên 0,8 bar là phải thay lõi.
Nước cứng hoặc nhiều cặn. Độ cứng trên 150 mg/L CaCO₃ tạo cáu trên mặt khuôn và làm giảm truyền nhiệt. Nước nhiều sắt hoặc mangan tạo váng, đá bám khuôn, thời gian xả kéo dài. Ngưỡng nước đầu vào nên đối chiếu theo bài tiêu chuẩn nước đầu vào cho máy làm đá viên.
Bọt khí trong đường ống. Khi bơm hút gió do phao mở quá thấp hoặc đầu hút không ngập, nước phun thành tia không đều, có mẻ đông lệch. Dấu hiệu: bơm kêu rít từng đợt, nhìn vòi phun thấy bọt.
Nhóm 2: dàn ngưng và điều kiện môi trường
Đây là nhóm phổ biến nhất ở xưởng có máy đặt trong nhà, chiếm 20–25% ca chậm.
Cơ chế rất trực tiếp: dàn ngưng tản nhiệt kém thì áp ngưng tăng, máy nén phải nén tới áp cao hơn, công suất lạnh giảm. Mỗi 1 bar áp ngưng tăng thêm làm thời gian mẻ dài thêm 4–6%. Một dàn bám bụi 0,3 mm có thể đẩy áp ngưng từ 15 lên 19 bar, tức mẻ dài thêm 16–24%.
Ba điểm cần kiểm tra. Khoảng thông gió phía trước dàn: tối thiểu 2–3 m, không bị kệ hàng hay bao bì chắn. Nhiệt độ không khí vào dàn: nếu trên 38 °C, cần bổ sung quạt hoặc ống thải khí nóng ra ngoài. Chiều quay và tốc độ quạt: quạt yếu hoặc chạy sai chiều làm giảm 30–40% lưu lượng gió.
Với dàn ngưng giải nhiệt nước, kiểm tra nhiệt độ nước tuần hoàn (nên dưới 35 °C) và độ sạch của tháp giải nhiệt. Tháp bẩn làm nước hồi về nóng, áp ngưng tăng mà không có dấu hiệu nào ở dàn.
Nhóm 3: gas, van tiết lưu, máy nén
Nhóm này chiếm 15–20% ca nhưng là nhóm tốn kém nhất nếu chẩn đoán sai.
Thiếu môi chất. Áp hút thấp hơn 1,5–2 bar so với bình thường, dàn bay hơi lạnh không đều, ống hút không mát. Mẻ đá dài dần đều qua nhiều tuần — khác với cáu khuôn gây chậm đột ngột. Kiểm tra bằng cách so áp hút với thông số model ở cùng nhiệt độ môi trường.
Van tiết lưu đóng không đúng hoặc tắc. Độ quá nhiệt ra khỏi dàn bay hơi tăng trên 10 K, dàn lạnh tập trung ở đoạn đầu. Dấu hiệu phụ: tuyết hoặc sương bám ngay sau van.
Máy nén yếu. Dòng điện thấp hơn 15–25% so với định mức, áp đẩy thấp, thời gian đạt độ dày kéo dài. Đây là trường hợp dễ bị nạp thêm gas để "bù", làm máy nén càng nóng và hỏng nhanh hơn.
Dầu bôi trơn mất phẩm chất. Dầu chuyển màu sẫm, có mùi khét, không còn màng bôi trơn. Máy vẫn chạy nhưng hiệu suất giảm và nhiệt đầu đẩy tăng. Kiểm tra khi bảo trì lớn, không tự xử lý tại chỗ.
Nhóm 4–7: cáu bẩn, điện, điều khiển và thao tác vận hành
Bốn nhóm còn lại tuy ít phổ biến hơn nhưng lại là nơi hay bị bỏ sót.
Nhóm 4 – cáu bẩn và truyền nhiệt kém. Lớp cáu 0,2–0,3 mm trên mặt khuôn làm giảm 10–15% hiệu suất truyền nhiệt. Cáu hình thành từ cặn canxi trong nước và từ dầu mỡ rò từ bơm. Đây chính là nguyên nhân trong ca ở Bình Dương: khuôn chưa từng được ngâm tẩy trong 14 tháng.
Nhóm 5 – điện áp thấp. Điện áp dưới 200 V làm mô men khởi động giảm, máy nén tăng thời gian chạy và nhiệt độ cuộn dây. Đo áp tại tủ khi máy đang chạy tải, không đo lúc nghỉ.
Nhóm 6 – cảm biến và điểm đặt xả đá. Cảm biến lệch 2–3 °C khiến bộ điều khiển chuyển xả đá sớm, đá chưa đủ dày đã rơi. Hệ quả là mẻ ngắn nhưng sản lượng thấp, và người vận hành lại tưởng máy chạy nhanh. Ngược lại, đặt thời gian xả đá 120–180 giây làm mất thêm 1–2 phút mỗi mẻ.
Nhóm 7 – thao tác vận hành. Mở cửa khoang đá trong lúc đông, đặt chế độ tiết kiệm không phù hợp, hoặc để máy nghỉ 8–10 phút giữa các mẻ vì kho đầy. Nhóm này không phải lỗi thiết bị nhưng ảnh hưởng 5–10% sản lượng ngày.
| Mức chậm so với mẻ chuẩn | Nhóm ưu tiên kiểm tra | Dấu hiệu đặc trưng |
|---|---|---|
| 2–4 phút | Nước cấp, vận hành | Nhiệt độ nước cao, xả đá dài |
| 5–7 phút | Dàn ngưng, cáu khuôn | Áp ngưng cao, khuôn có vệt trắng |
| 8–11 phút | Gas, van tiết lưu | Áp hút thấp, dàn lạnh không đều |
| Trên 12 phút | Máy nén, điện | Dòng thấp, áp đẩy thấp, máy nóng |
Cách đo và kết luận máy làm đá viên ra đá chậm trong 1 giờ
Để kết luận nội dung này, đo sai cách là nguyên nhân phổ biến khiến tranh luận kéo dài giữa vận hành và kỹ thuật. Ba nguyên tắc: cùng một ca, cùng điều kiện nước và môi trường, và luôn bỏ mẻ đầu tiên vì khuôn chưa đạt nhiệt ổn định.
- Chọn ca ổn định, ghi nhiệt độ nước cấp và môi trường
- Bấm giờ ba mẻ liên tiếp, bỏ mẻ đầu tiên
- Tính trung bình, so với bảng mẻ chuẩn cùng điều kiện
- Ghi áp hút, áp ngưng, dòng máy nén ở phút thứ 10
- Khoanh nhóm lỗi và quyết định xử lý tại chỗ hay gọi
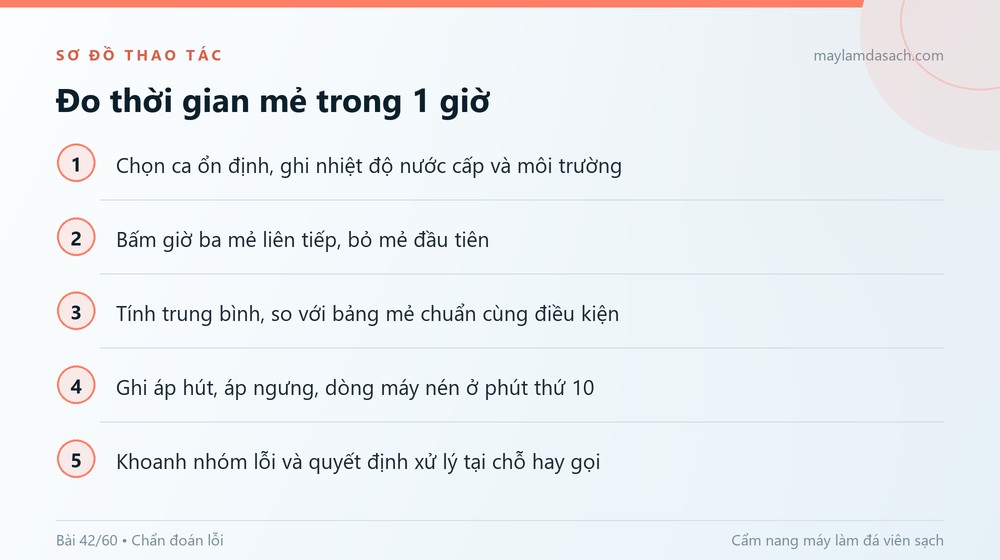 Ghi cùng lúc thời gian, áp hút, áp ngưng và dòng điện trên một tờ: bốn cột số này chỉ ra nhóm lỗi nhanh hơn bất kỳ mô tả bằng lời nào.
Cách bấm giờ đúng: tính từ lúc bơm bắt đầu phun nước vào khuôn đến khi viên đá cuối cùng rơi khỏi khuôn. Không tính thời gian chờ giữa các mẻ, không tính thời gian lấy đá khỏi khay. Nếu chỉ đo "khoảng thời gian giữa hai lần thấy đá rơi", sai số có thể tới 2–3 phút.
Sau khi có số trung bình, so theo bảng mẻ chuẩn. Nếu chênh dưới 10%, ghi nhận và theo dõi tiếp — chưa đủ căn cứ kết luận. Chênh 10–15%, kiểm tra nhóm 1 và 2 trước. Chênh trên 15%, phải kiểm tra cả bốn nhóm đầu và ghi đủ số liệu để so sánh với lần đo trước.
- Cùng nhiệt độ nước cấp và nhiệt độ môi trường
- Ghi giờ bắt đầu và kết thúc từng mẻ
- Ghi áp hút, áp ngưng ở phút thứ 10 mỗi mẻ
- Ghi dòng máy nén và số lần khởi động trong ca
- Chụp ảnh viên đá để so độ dày và độ trong
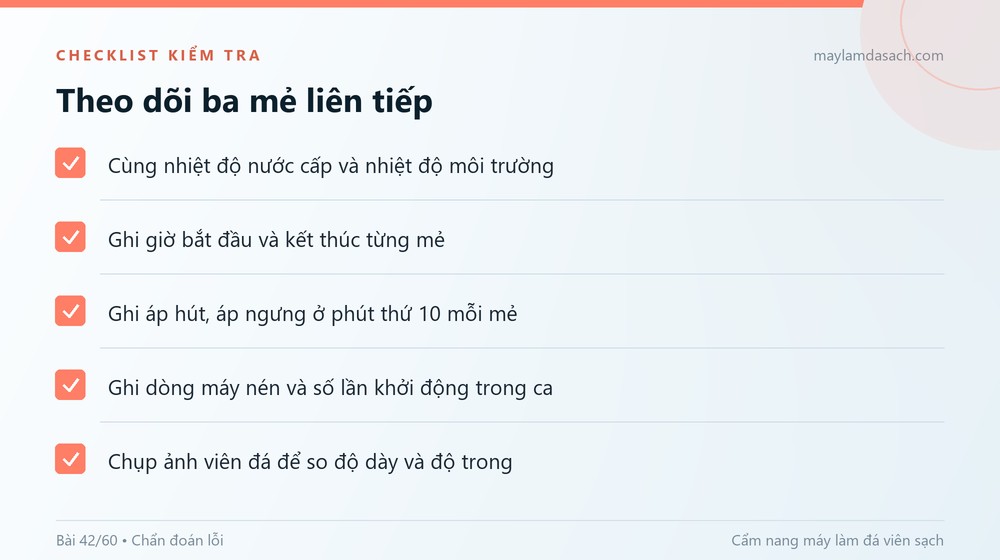 Ba mẻ ghi đủ năm thông số là hồ sơ đủ để kỹ thuật viên kết luận từ xa, không cần có mặt tại xưởng.
Một điểm cần lưu ý khi so sánh: nếu thời gian mẻ ngắn lại nhưng sản lượng vẫn thấp, vấn đề nằm ở độ dày viên đá chứ không phải tốc độ. Viên đá mỏng hơn 1–2 mm làm mỗi mẻ nhẹ đi 8–12%, và đây là dấu hiệu của cảm biến hoặc điểm đặt xả đá — không phải máy chạy nhanh hơn.
Nếu máy không ra đá hoàn toàn thay vì chậm, hướng chẩn đoán khác hoàn toàn: xem bài máy làm đá viên không ra đá. Nếu máy chậm kèm tiếng ồn lạ, kiểm tra thêm theo bài máy làm đá viên kêu to, tiếng ồn bất thường vì tiếng ồn và suy giảm hiệu suất thường cùng nguồn gốc cơ khí.
Trường hợp đá ra chậm và viên đá đục, trắng mờ, nên xử lý song song: nguyên nhân nước vừa làm chậm vừa làm đục. Bài đá viên bị đục, trắng mờ mô tả cách tách hai vấn đề này.
Câu hỏi thường gặp
Mẻ đá bao nhiêu phút là bình thường?
Với máy khuôn đứng, đá dày 22 mm và nước cấp 25 °C, mẻ bình thường 18–22 phút. Nước 32 °C kéo dài thêm 3–4 phút. Nếu catalogue ghi 16 phút, con số đó thường đo ở điều kiện nước 15–20 °C, không phản ánh điều kiện xưởng tại Việt Nam.
Máy chậm dần qua vài tháng, nguyên nhân thường gặp nhất?
Thứ tự thường gặp: cáu bám mặt khuôn, dàn ngưng bẩn, rồi mới đến thiếu gas. Hai nguyên nhân đầu tích lũy từ từ nên thời gian mẻ tăng đều 1–2 phút mỗi tháng. Thiếu gas thường gây chậm nhanh hơn và kèm áp hút tụt rõ.
Tăng công suất máy nén có làm máy ra đá nhanh hơn?
Không nên và thường không hiệu quả. Thời gian mẻ bị giới hạn bởi khả năng truyền nhiệt của khuôn và lượng nước tuần hoàn. Thay máy nén lớn hơn mà giữ nguyên dàn bay hơi sẽ làm hệ thống mất cân bằng, quá nhiệt cao và có thể đóng băng dàn.
Vệ sinh khuôn có làm máy nhanh lại ngay không?
Có, nếu nguyên nhân là cáu. Sau khi ngâm tẩy và tráng sạch, mẻ đá thường ngắn lại 2–4 phút ngay trong ca đầu. Nếu sau vệ sinh mà thời gian mẻ không đổi, nguyên nhân nằm ở dàn ngưng, gas hoặc cảm biến, cần đo tiếp.
Có nên giảm thời gian xả đá để tăng sản lượng?
Chỉ nên giảm đến ngưỡng đá rời khuôn hoàn toàn, thường 60–90 giây. Giảm xuống 40–50 giây làm đá dính, phải gõ khuôn và dễ nứt mối hàn. Đây là kiểu tăng sản lượng ngắn hạn gây hư hỏng dài hạn.
Kết luận
Máy làm đá viên ra đá chậm gần như luôn để lại dấu vết bằng số: thời gian mẻ tăng, áp ngưng tăng, áp hút giảm hoặc dòng máy nén lệch. Đo ba mẻ trong cùng điều kiện rồi so với bảng mẻ chuẩn là bước không thể bỏ, vì nó biến cảm giác "máy yếu" thành con số cụ thể để chẩn đoán.
Nếu đã có số liệu mà chưa khoanh được nhóm lỗi, hãy gửi bảng ghi ba mẻ, ảnh tem máy và thông số vận hành cho maylamdasach.com. Kỹ thuật sẽ đối chiếu với mẻ chuẩn của đúng model và đề xuất hướng xử lý trong 24 giờ.