 Nạp gas máy làm đá viên chỉ hợp lý khi đã xác định được điểm rò; nạp mà không tìm rò là trả tiền hai lần.
nạp gas máy làm đá viên là thao tác bổ sung môi chất lạnh vào hệ thống kín sau khi đã xác định có tổn thất. Một hệ kín đúng thiết kế không tiêu hao gas trong suốt vòng đời: khối lượng môi chất không đổi, chỉ chuyển giữa thể lỏng và thể hơi. Vì vậy mỗi lần phải nạp là mỗi lần hệ thống đang có lỗi ở đâu đó, và nếu không tìm ra lỗi, lượng gas nạp thêm sẽ tiếp tục mất.
Trong thực tế, 70–80% ca được báo là "máy yếu, cần nạp gas" không phải do thiếu gas. Nguyên nhân thường là dàn ngưng bẩn, nước cấp quá nóng, van tiết lưu tắc, hoặc cảm biến nhiệt trôi. Nạp thêm gas vào những trường hợp này không những không cải thiện mà còn đẩy hệ vào tình trạng nạp tràn — nguy hiểm hơn nhiều so với thiếu gas.
Một nhà máy ở Hải Phòng nạp gas ba lần trong tám tháng, tổng hơn 12 triệu đồng, mà sản lượng vẫn giảm dần. Khi kiểm tra bằng nitơ giữ áp, điểm rò nằm ở mối hàn ống góp khuôn — chỗ bị ăn mòn do nước xả đá đọng lâu ngày.
nạp gas máy làm đá viên: Tóm tắt nhanh
- Hệ kín không tiêu hao gas; nạp gas đồng nghĩa với việc phải tìm và xử lý điểm rò trước.
- Quá nhiệt đầu hút 5–8 K và quá lạnh 4–8 K là hai chỉ số quyết định, áp suất đơn thuần không đủ.
- Giữ áp nitơ 10–15 bar trong 24 giờ, sụt dưới 0,1 bar mới đạt yêu cầu kín.
- Chi phí một lần nạp đúng kỹ thuật 2–5 triệu đồng; nạp hai lần trong một năm là dấu hiệu chưa xử lý rò.
Hệ thống kín: khi nào mới cần nạp gas cho máy làm đá viên
Nguyên tắc bảo toàn khối lượng rất đơn giản: nếu không có chỗ nào thoát ra, lượng gas trong hệ không đổi. Do đó chỉ có bốn trường hợp chính đáng để nạp bổ sung.
Một là hệ vừa được sửa chữa, thay cụm hoặc hàn lại đường ống, nên một phần môi chất đã thất thoát trong quá trình thu hồi và lắp ráp. Hai là hệ vừa thay máy nén, van tiết lưu hoặc dàn bay hơi. Ba là hệ bị rò và đã được xử lý, nạp lại là bước cuối của quy trình sửa chữa. Bốn là hệ mới lắp, nạp lần đầu theo khối lượng ghi trên tem.
Ngoài bốn trường hợp trên, mọi lần nạp đều phải kèm kiểm tra kín. Nếu thợ đến, nạp thêm gas, thu tiền và ra về mà không đo áp giữ hay dò xà phòng, hệ sẽ lặp lại sự cố trong 2–6 tháng tùy kích thước lỗ rò.
Cần phân biệt rõ ba tình trạng dễ nhầm với thiếu gas. Thứ nhất là dàn ngưng bẩn: áp đẩy cao, áp hút bình thường, sản lượng giảm. Thứ hai là tắc van tiết lưu hoặc phin lọc: áp hút thấp, nhưng áp đẩy cũng thấp và dàn bay hơi lạnh không đều. Thứ ba là nước cấp nóng: máy chạy đủ tải, áp bình thường, chỉ thời gian mẻ dài ra.
| Hiện tượng | Thiếu gas | Dàn ngưng bẩn | Tắc van tiết lưu |
|---|---|---|---|
| Áp hút | Thấp hơn nền 0,5–1,5 bar | Bình thường | Thấp rõ rệt |
| Áp đẩy | Thấp | Cao hơn nền 2–4 bar | Thấp |
| Quá nhiệt đầu hút | Trên 12 K | Bình thường | Rất cao, trên 20 K |
| Dòng máy nén | Giảm 8–15% | Tăng 5–10% | Giảm |
| Bề mặt dàn bay hơi | Lạnh không đều, có chỗ không đóng đá | Bình thường | Đóng tuyết cục bộ |
Bảng này là công cụ phân loại nhanh trước khi mở bình gas. Nếu hai chỉ số đầu không khớp với cột "thiếu gas", đừng nạp.
Đọc áp suất và nhiệt độ để đánh giá
Áp suất một mình không nói lên điều gì, vì nó phụ thuộc nhiệt độ. Cùng một áp 5 bar, môi chất có thể đang sôi ở 0 °C trong dàn bay hơi hoặc đang ngưng ở 20 °C trong dàn ngưng — hai trạng thái hoàn toàn khác nhau.
Cách đọc đúng là quy áp về nhiệt độ bão hòa bằng bảng tra của môi chất, rồi so với nhiệt độ đo được tại cùng vị trí. Với R404A, áp hút tương đối khoảng 3,5 bar ứng với -10 °C, 5,3 bar ứng với 0 °C và 6,5 bar ứng với +5 °C; áp đẩy khoảng 16 bar ứng với 35 °C và 18 bar ứng với 40 °C. Các môi chất khác có dải áp khác, nên luôn tra đúng loại ghi trên tem máy.
Hai chỉ số quyết định là quá nhiệt đầu hút và quá lạnh đầu đẩy. Quá nhiệt = nhiệt độ ống hút đo được trừ nhiệt độ bão hòa tại áp hút. Dải tốt 5–8 K. Quá nhiệt trên 12 K gợi ý thiếu gas hoặc van tiết lưu cấp ít; dưới 3 K là nguy cơ ngập lỏng. Quá lạnh = nhiệt độ bão hòa tại áp đẩy trừ nhiệt độ ống lỏng, dải tốt 4–8 K; quá lạnh trên 12 K là dấu hiệu nạp thừa.
Thiết bị tối thiểu để đo đúng: đồng hồ áp hai đầu có van, nhiệt kế kẹp ống (không dùng nhiệt kế hồng ngoại cho ống đồng nhỏ vì sai số lớn), và bảng tra nhiệt độ – áp suất của môi chất. Đo khi máy đã chạy ổn định 20–30 phút, ở chế độ làm đá chứ không phải chế độ xả đá.
Một lưu ý về thời điểm đo: trong chu kỳ xả đá, áp và nhiệt độ thay đổi hoàn toàn, nên số đo lúc đó không dùng để đánh giá lượng gas. Nếu máy có chu kỳ ngắn 20–24 phút, cần canh đúng cửa sổ 5–8 phút giữa mẻ để lấy số.
Quy trình nạp gas đúng kỹ thuật cho máy làm đá viên
Trước khi nạp, bắt buộc xác định hệ đã kín. Không nạp vào hệ còn rò, vì gas sẽ thoát và có thể mang theo dầu, làm hỏng máy nén.
- Xác định điểm rò và xử lý xong, giữ áp nitơ 24 giờ
- Hút chân không đến 500 micron, giữ 30 phút
- Cân bình gas trên cân điện tử, ghi khối lượng ban đầu
- Nạp từng 100–200 g, dừng 10 phút đọc lại thông số
- Đạt quá nhiệt 5–8 K thì dừng, ghi khối lượng đã nạp
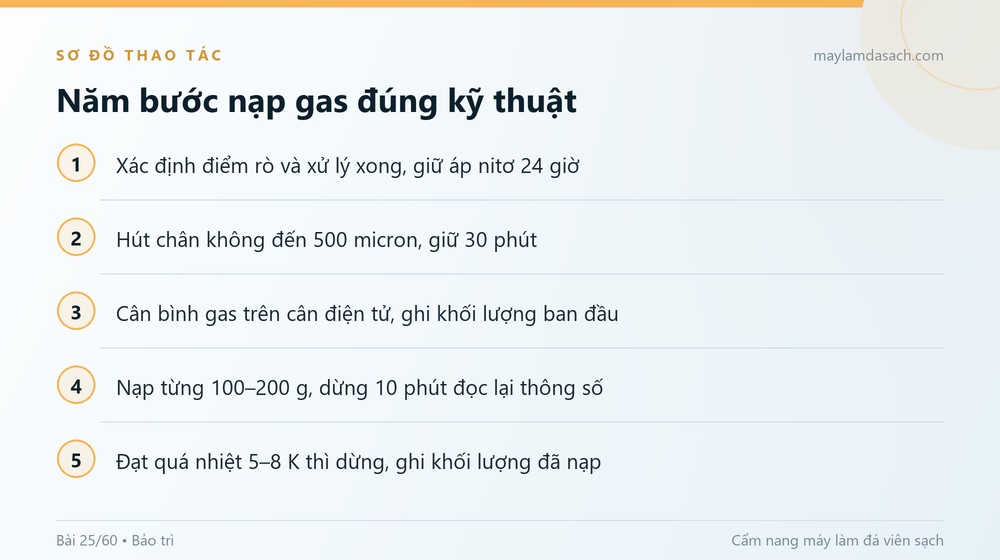 Nạp theo khối lượng trên cân điện tử chính xác hơn nhiều so với nạp theo cảm giác qua đồng hồ áp.
Nạp theo khối lượng, không nạp theo áp. Áp phụ thuộc nhiệt độ môi trường nên cùng một áp có thể đúng vào buổi sáng và thừa vào buổi trưa. Cân điện tử loại 50 kg, sai số 5 g là đủ; ghi khối lượng bình trước và sau khi nạp để biết chính xác đã vào bao nhiêu gam.
Với hệ dùng bình chứa, nạp dạng lỏng qua đầu lỏng khi máy đang chạy ổn định, hoặc nạp dạng hơi qua đầu hút với tốc độ chậm. Không nạp lỏng trực tiếp vào đầu hút khi máy đang chạy vì nguy cơ ngập lỏng tức thời, làm vỡ van lá trong vài giây.
Nạp từng lượng nhỏ rồi chờ. Mỗi 100–200 g, dừng 8–10 phút để hệ ổn định, đọc lại áp hút, áp đẩy, quá nhiệt và dòng máy nén. Cách này chậm hơn nhưng tránh được nạp tràn — sai lầm tốn kém nhất trong xử lý gas, vì muốn lấy gas ra phải thu hồi toàn bộ.
Điều kiện dừng: quá nhiệt đầu hút về 5–8 K, dòng máy nén về quanh định mức, dàn bay hơi đóng đá đều, và mức gas trong bình chứa (nếu có kính) nằm giữa vạch. Ghi lại tổng khối lượng đã nạp và so với khối lượng danh định trên tem thiết bị — chênh lệch ghi nhận được là dấu hiệu hệ còn thiếu hoặc đã thừa từ trước.
Rò rỉ: dấu hiệu và cách dò
Rò rỉ là nguyên nhân gốc của mọi lần nạp không chính đáng. Dò đúng cách mất 1–3 giờ, nhưng tiết kiệm nhiều lần chi phí gas và công.
Dấu hiệu rò rỉ tại chỗ: vết dầu vàng nâu quanh mối hàn hoặc khớp flare (dầu bị gas cuốn ra và đọng lại), bọt xà phòng sủi liên tục, tiếng rít nhỏ ở van, hoặc mùi ether nhẹ ở khu vực kín. Với hệ mất gas nhanh, có thể thấy tuyết trắng bám ở điểm rò do ẩm ngưng tụ.
Bốn phương pháp dò, xếp theo độ nhạy tăng dần. Nước xà phòng phát hiện rò lớn, rẻ và nhanh, phù hợp kiểm tra mối hàn nghi ngờ. Máy dò gas điện tử phát hiện rò nhỏ 5–10 g/năm, nhưng dễ báo nhầm khi có hơi dung môi hoặc gió mạnh. Nhuộm huỳnh quang UV cho thấy vết rò sau vài ngày vận hành, hữu ích với rò khuất trong kết cấu. Giữ áp nitơ là phương pháp quyết định: cô lập hệ, nạp nitơ khô 10–15 bar, theo dõi 24 giờ; sụt dưới 0,1 bar mới đạt.
Vị trí rò thường gặp theo thứ tự: mối hàn ống đồng (đặc biệt mối hàn không thổi nitơ), khớp flare bị siết lệch, gioăng trục van, ống góp khuôn bị ăn mòn điểm do nước xả đá đọng, và ống mao bị rung nứt. Với cụm khuôn đá, đường ống góp là nơi rò phổ biến nhất sau 4–6 năm do tiếp xúc nước liên tục.
Cảnh báo an toàn: không dùng ngọn lửa để dò gas; không hàn trên hệ còn môi chất, phải thu hồi hết và thổi nitơ; không xả gas ra môi trường, vừa vi phạm quy định vừa nguy hiểm trong không gian kín. Môi chất lạnh nặng hơn không khí, đọng ở tầng thấp và có thể gây ngạt.
Nạp gas tràn gây hại gì
Nạp tràn là tình trạng thừa môi chất so với thiết kế. Nó không làm máy mạnh hơn mà làm máy chạy sai điều kiện, và hậu quả thường nặng hơn thiếu gas.
Khi thừa gas, môi chất không bay hơi hết trong dàn bay hơi và quay về máy nén ở dạng lỏng. Hiện tượng này gọi là ngập lỏng: dầu bị pha loãng, mất khả năng bôi trơn, van lá bị rửa trôi và va đập. Trong vòng vài tuần đến vài tháng, máy nén có thể hỏng hoàn toàn — chi phí 45–260 triệu đồng tùy công suất.
| Chỉ số | Thiếu gas | Thừa gas |
|---|---|---|
| Áp hút | Thấp hơn nền | Cao hơn nền |
| Áp đẩy | Thấp | Cao hơn nền |
| Quá nhiệt đầu hút | Trên 12 K | Dưới 3 K, có khi bằng 0 |
| Quá lạnh đầu đẩy | Dưới 3 K | Trên 12 K |
| Dòng máy nén | Giảm | Tăng 5–15% |
| Tiếng máy | Êm nhưng yếu | Gõ nhẹ, rung hơn |
| Dàn bay hơi | Đóng đá chậm, không đều | Đóng đá nhanh nhưng xả đá kém |
Dấu hiệu sớm của nạp tràn là tiếng gõ nhẹ và dòng điện tăng dần. Nhiều người vận hành lại thấy máy "chạy khỏe hơn" trong tuần đầu vì đá ra nhanh hơn, rồi sau đó sản lượng tụt và máy ngắt bảo vệ.
Xử lý nạp tràn bắt buộc thu hồi gas về bình, cân lại theo khối lượng danh định, không xả bỏ. Chi phí thu hồi và nạp lại 1,5–3 triệu đồng — rẻ hơn nhiều so với thay máy nén.
Chi phí và tần suất thực tế
Giá môi chất thay đổi theo loại và thời điểm. Tham khảo tại Việt Nam: R22 khoảng 250.000–400.000 đồng/kg, R404A khoảng 600.000–900.000 đồng/kg, R410A khoảng 500.000–800.000 đồng/kg. Cụm 3 tấn/ngày thường chứa 3–6 kg; cụm 5–10 tấn chứa 8–18 kg.
Một lần nạp bổ sung 1–3 kg kèm công kiểm tra, hút chân không và chạy thử tốn 2–5 triệu đồng. Nếu phải dò rò bằng nitơ và xử lý mối hàn, cộng thêm 1,5–4 triệu đồng. Nạp gas chỉ rẻ khi đi kèm xử lý dứt điểm.
Tần suất hợp lý: hệ kín đúng thiết kế đi 5–10 năm không cần nạp. Hệ đã qua sửa chữa lớn có thể cần kiểm tra mỗi năm một lần. Nạp hai lần trong 12 tháng là dấu hiệu chưa xử lý rò — lúc này nên dừng nạp và đầu tư một buổi dò áp nitơ, thay vì tiếp tục trả tiền gas.
- Đã xác định và xử lý điểm rò chưa
- Đã giữ áp nitơ 24 giờ và đạt dưới 0,1 bar
- Đúng loại môi chất ghi trên tem máy
- Có cân điện tử và bảng tra nhiệt độ – áp
- Ghi khối lượng nạp vào sổ theo dõi
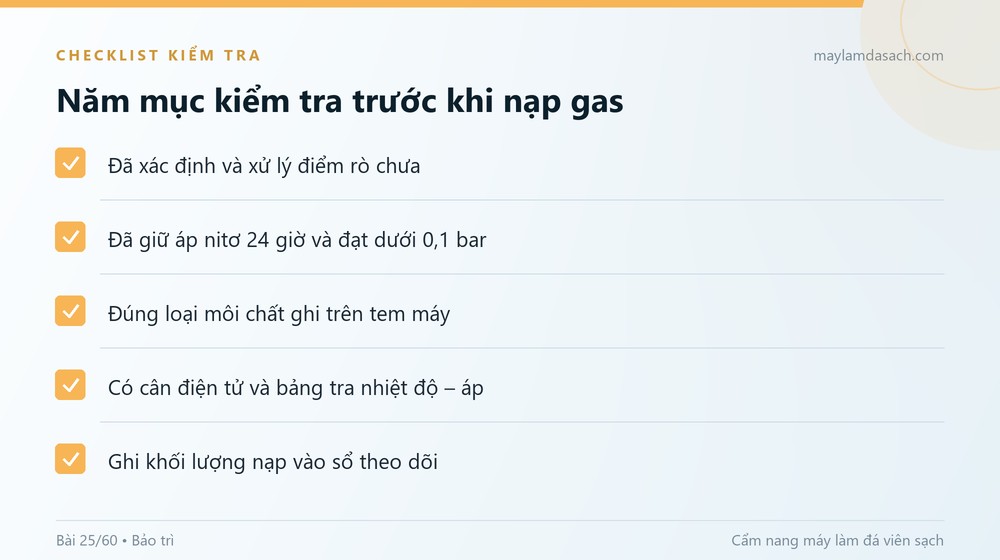 Ghi khối lượng mỗi lần nạp là cách duy nhất phát hiện hệ đang mất gas đều đặn theo tháng.
Sổ theo dõi nên có bốn cột: ngày, khối lượng nạp, lý do, người thực hiện. Sau ba lần ghi, nhìn vào khoảng cách giữa các ngày là biết mức độ rò: rò 5 g/ngày mất khoảng 1,8 kg/năm, còn rò 50 g/ngày mất gần 20 kg/năm và chắc chắn phải xử lý ngay.
Việc kiểm tra gas nên gắn vào nhịp bảo trì quý trong lịch bảo trì máy làm đá viên sạch công nghiệp, không làm riêng lẻ. Nếu áp hút thấp kèm dàn bay hơi đóng đá không đều, nên kiểm tra cả khuôn trước khi kết luận thiếu gas — xem bài bảo dưỡng dàn bay hơi và khuôn đá. Trường hợp máy nén có tiếng gõ sau khi nạp, xử lý theo hướng dẫn trong bài bảo trì máy nén máy làm đá viên và kiểm tra thêm bảo trì bơm nước và hệ thống tuần hoàn vì lưu lượng nước giảm cũng làm sai lệch đánh giá.
Câu hỏi thường gặp
Bao lâu máy làm đá viên phải nạp gas một lần?
Hệ kín đúng thiết kế không cần nạp trong 5–10 năm, thậm chí suốt vòng đời. Nếu phải nạp, hệ đang rò. Nạp hai lần trong 12 tháng là dấu hiệu rõ ràng phải dừng nạp và dò áp nitơ thay vì tiếp tục bổ sung.
Nạp gas có làm máy lạnh nhanh hơn không?
Chỉ khi máy thật sự thiếu gas. Nếu nguyên nhân là dàn ngưng bẩn, van tắc hoặc nước cấp nóng, nạp thêm không cải thiện mà còn gây nạp tràn, làm máy nặng hơn và có nguy cơ hỏng máy nén. Cần đo quá nhiệt trước khi quyết định.
Làm sao biết đã nạp đủ gas?
Ba điều kiện cùng lúc: quá nhiệt đầu hút 5–8 K, dòng máy nén quanh định mức, và dàn bay hơi đóng đá đều trên toàn bộ khuôn. Khối lượng đã nạp phải khớp khối lượng danh định trên tem thiết bị, sai lệch dưới 5%.
Có được tự nạp gas tại nhà máy không?
Chỉ khi có chứng nhận xử lý môi chất lạnh, đồng hồ áp, cân điện tử, bơm chân không và bình thu hồi. Xả gas ra môi trường là vi phạm quy định và nguy hiểm trong không gian kín. Nạp sai loại gas có thể làm hỏng toàn bộ hệ.
Gas R22 thay bằng R404A được không?
Không thay trực tiếp. Hai môi chất dùng dầu bôi trơn khác nhau và có thông số áp khác nhau; thay cần thay dầu, thay phin lọc, kiểm tra lại van tiết lưu và có thể cả dàn bay hơi. Chuyển môi chất là bài toán thiết kế, không phải bài toán nạp gas.
Kết luận
Nạp gas máy làm đá viên chỉ là bước cuối của một quy trình sửa chữa, không phải giải pháp cho mọi ca máy yếu. Đo quá nhiệt, kiểm tra kín bằng nitơ và nạp theo khối lượng là ba việc tách biệt, làm đủ cả ba mới giữ được hệ ổn định qua nhiều năm.
Gửi ảnh tem máy, loại môi chất, áp hút – áp đẩy và số lần nạp trong hai năm gần nhất cho maylamdasach.com. Đội kỹ thuật sẽ khoanh vùng nguyên nhân và đề xuất hướng xử lý trước khi tiếp tục nạp, phản hồi trong 24 giờ làm việc.