 Đá viên dính khối thường bám thành dải thay vì rời từng viên; bề mặt khuôn và lớp mạ là nơi cần soi đầu tiên.
đá viên dính khối là hiện tượng viên đá đông xong nhưng không rời khuôn, dính thành dải hoặc thành tảng khi rơi xuống khay. Máy vẫn chạy, vẫn ra đá, nhưng sản lượng rơi 10–30% vì mẻ sau phải chờ và người vận hành phải gõ khuôn hoặc dùng xẻng cạy — cả hai đều làm xước khuôn và tạo vòng xoáy hư hỏng.
Nguyên nhân không nằm ở "máy yếu" mà ở ba khâu: nước xả đá không đủ nóng hoặc không đủ lâu, bề mặt khuôn mất khả năng tách, và chất lượng nước tạo cặn bám. Ba khâu này liên quan nhau: khuôn xước sẽ giữ cặn nhanh hơn, cặn dày lại cản đường gas nóng, và chu trình xả càng ngày càng kém.
Cách tiếp cận đúng là đi ngược chu trình: so chu trình xả đá thực tế với chuẩn của máy, rồi mới xét đến khuôn và nước. Bài này đưa ra trình tự đó kèm ngưỡng đo cụ thể để quyết định sửa hay chỉ cần vệ sinh.
Tóm tắt nhanh
- Chu trình xả đá chuẩn kéo dài 60–90 giây; dưới 45 giây là nguyên nhân số một của đá dính.
- Nhiệt độ gas nóng vào khuôn cần đạt 55–75 °C, áp xả 10–14 bar tùy môi chất.
- Khuôn xước sâu quá 0,1 mm hoặc mất lớp mạ là phải thay, không đánh bóng được.
- Đá dính tăng rõ trong mùa ẩm: độ ẩm trên 85% làm đá bám khay và dính lại sau khi rơi.
Chu trình xả đá đúng diễn ra thế nào
Khi lớp đá đạt độ dày cài đặt, bo mạch đóng van điện từ xả đá. Gas nóng từ đầu đẩy máy nén đi tắt qua ống bypass vào giàn khuôn, không qua van tiết lưu và dàn bay hơi. Nhiệt độ khuôn tăng từ -8 °C lên khoảng 0 đến 5 °C trong 20–30 giây đầu, lớp băng tiếp xúc inox tan trước, viên đá mất lực bám và rơi.
Ba thông số quyết định chu trình này. Thứ nhất là thời gian xả: 60–90 giây với máy 1–5 tấn/ngày, có thể 90–120 giây với khuôn dày. Thứ hai là nhiệt độ gas nóng vào khuôn, thường 55–75 °C. Thứ ba là áp xả, 10–14 bar với R404A ở môi trường 30–35 °C.
Nếu một trong ba thông số không đạt, đá sẽ dính. Thời gian ngắn làm lớp băng tiếp xúc chưa tan hết; gas nóng không đủ nhiệt vì đường bypass tắc hoặc van điện từ mở không hết; áp xả thấp vì máy đang thiếu gas hoặc dàn ngưng quá nguội.
Có một chi tiết dễ bỏ qua: sau khi xả, máy cần 5–10 giây để đá rơi hết trước khi đóng van và chuyển lại chế độ làm lạnh. Nếu bo mạch chuyển sớm, viên đá đang rơi dở sẽ bị đông lại vào mép khuôn, tạo cầu đá giữa hai mẻ. Đây là lý do nhiều máy chỉ dính đá ở hàng khuôn dưới cùng.
- Đá đạt độ dày 22–28 mm, bo mạch ngắt bơm nước
- Van điện từ mở, gas nóng 55–75 °C vào giàn khuôn
- Khuôn ấm dần 20–30 giây, lớp băng tiếp xúc tan
- Viên đá rời và rơi 5–10 giây, van đóng, làm lạnh lại
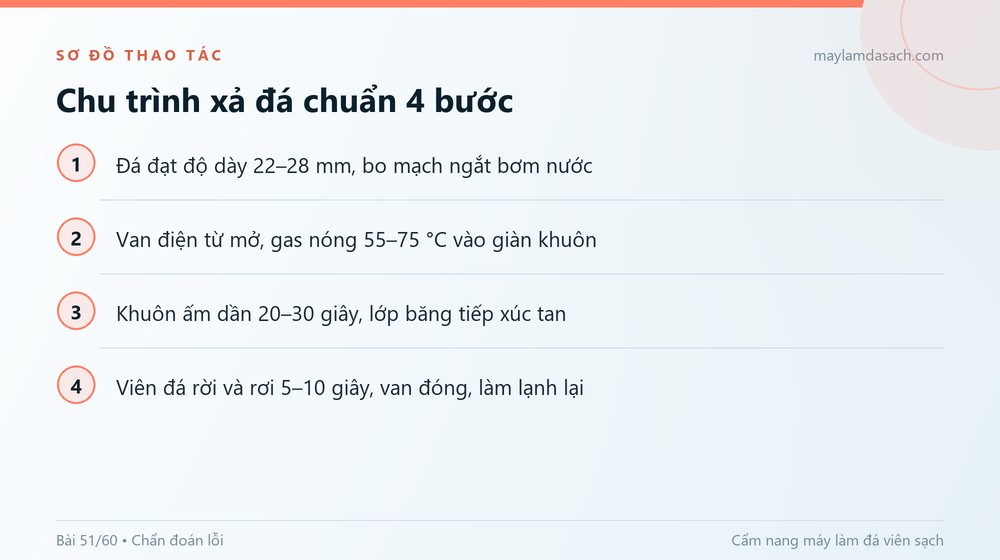 Bốn mốc thời gian này giải thích vì sao máy vẫn ra đá nhưng viên nào cũng dính: chu trình ngắn hơn chuẩn ở bước 2 và 3.
Bảng dưới đây đối chiếu hiện tượng với điểm cần đo, dùng cho cả máy có và không có đồng hồ áp.
| Hiện tượng | Điểm đo | Ngưỡng đạt | Xử lý |
|---|---|---|---|
| Đá dính cả giàn, rơi theo tảng | Thời gian xả trên HMI | 60–90 giây | Tăng thời gian, kiểm van xả |
| Đá dính hàng dưới, hàng trên rời | Thời gian chờ rơi | 5–10 giây | Chỉnh tham số trễ trên bo |
| Đá dính lẻ tẻ vài viên | Nhiệt độ khuôn | 0 đến 5 °C khi xả | Kiểm đường gas nóng |
| Đá dính kèm cặn trắng | Độ cứng nước | 80–150 mg/L CaCO₃ | Làm mềm, vệ sinh khuôn |
| Đá dính sau 2–3 mẻ liền | Nhiệt độ nước vào | 20–28 °C | Kiểm nguồn nước, bồn chứa |
Một xưởng chế biến ở Đồng Nai ghi nhận sản lượng giảm từ 2,8 tấn xuống 2,2 tấn/ngày trong ba tuần, nguyên nhân là thời gian xả bị chỉnh còn 38 giây sau lần thay bo mạch. Đưa về 75 giây, sản lượng trở lại mà không thay bất kỳ linh kiện cơ khí nào. Trường hợp này cho thấy tham số phần mềm có thể gây thiệt hại lớn hơn hỏng hóc vật lý.
Đá viên dính khối do nước xả đá và chất lượng nước
Nước là vật liệu tiếp xúc trực tiếp với khuôn, nên chất lượng nước quyết định cặn bám. Ba chỉ số cần biết: độ cứng (canxi, magie), TDS và độ kiềm. Nước cứng trên 200 mg/L CaCO₃ để lại màng canxi mỏng sau 2–3 tuần, màng này bám chắc vào inox và làm giảm khả năng dẫn nhiệt của khuôn.
Nước có TDS cao trên 500 mg/L tạo đá đục và để lại muối trên bề mặt khuôn sau mỗi lần tan. Muối hút ẩm, giữ một lớp nước mỏng, và chính lớp nước này bị đông lại khi máy chuyển về chế độ làm lạnh — đá mẻ sau dính vào viên còn sót.
Với máy có chế độ nước xả hỗ trợ (một số dòng phun nước ấm lên khuôn trước khi gas nóng vào), chất lượng nước cấp cho đường xả càng quan trọng. Nước xả có cặn sẽ đóng cặn ngay trong ống phun 1–2 mm, làm lưu lượng giảm dần và không ai để ý cho đến khi đá dính hàng loạt.
Cách xử lý theo thứ tự chi phí tăng dần: súc rửa bồn và đường ống mỗi tháng, thay lõi lọc thô 5–20 µm theo áp chênh, lắp cột làm mềm nếu độ cứng trên 200 mg/L, và cuối cùng mới cân nhắc RO. Không cần RO cho mọi nguồn nước; nước máy đạt chuẩn uống trực tiếp thường chỉ cần lọc than hoạt tính và lọc tinh.
Mẹo kiểm tra nhanh tại nhà máy: lấy 200 ml nước cấp, đun cạn trong cốc thủy tinh. Cặn trắng còn lại trên 0,2 g là nước cứng, chắc chắn sẽ đóng cặn trên khuôn. Cách này không thay được xét nghiệm nhưng đủ để quyết định có cần lắp làm mềm hay không.
Khuôn bẩn, xước, mất lớp chống dính
Khuôn đá là giàn inox 304 dày 1,2–1,5 mm, bề mặt được đánh bóng hoặc mạ niken mỏng để viên đá dễ tách. Ba dạng hư hỏng thường gặp: cặn canxi bám thành màng trắng, xước dọc do xẻng kim loại, và mất lớp mạ do vệ sinh bằng axit mạnh.
Cặn canxi xử lý được bằng dung dịch axit citric 3–5% ở 40–50 °C, ngâm 20–30 phút rồi chà bằng bàn chải nylon. Không dùng axit clohydric, không dùng bàn chải sắt: hai thứ này làm xước và ăn mòn lớp mạ, biến một lần vệ sinh thành một lần thay khuôn.
Xước sâu trên 0,1 mm là điểm neo cặn vĩnh viễn. Có thể đánh bóng nhẹ bằng pad 3M loại mịn, nhưng nếu xước thành rãnh thì viên đá sẽ luôn dính ở đúng rãnh đó dù chu trình xả đúng. Khi đó phương án đúng là thay giàn khuôn hoặc thay module khuôn, không phải tăng thời gian xả — tăng thời gian xả chỉ làm mềm viên đá và tốn năng lượng.
Dấu hiệu khuôn mất lớp mạ: bề mặt mờ đục, có đốm nâu vàng, viên đá dính thành từng vệt đúng theo vị trí đốm. Kiểm tra bằng cách soi đèn pin chéo góc sau khi vệ sinh; bề mặt đạt phải phản chiếu đều, không có vệt.
Một lỗi vận hành rất phổ biến là dùng xẻng nhôm hoặc xẻng sắt cạy đá trên khuôn. Chỉ cần một lần cạy mạnh là tạo vết xước chạy dọc cả giàn. Quy định nội bộ nên ghi rõ: chỉ dùng xẻng nhựa đạt chuẩn thực phẩm, không gõ khuôn bằng búa hay cờ lê.
Nhiệt độ và thời gian xả đá
Nhiệt độ và thời gian là hai tham số chỉnh được trên hầu hết bo mạch đời mới, nhưng cần chỉnh có cơ sở. Nguyên tắc: thời gian xả đủ để nhiệt độ khuôn lên 0 đến 5 °C, không phải đủ để "đá rơi bằng mắt". Cảm biến nhiệt khuôn là thứ quyết định, và nó thường đặt ở vị trí đại diện chứ không phải điểm lạnh nhất.
Với máy 3 tấn/ngày, thời gian xả 60–75 giây là phổ biến. Nếu nhiệt độ nước cấp 30–32 °C hoặc độ dày viên 28 mm, cần 80–90 giây. Tăng lên 100–120 giây sẽ khiến viên đá mềm, mép bị chảy, khi vào kho lại dính thành khối vì nước trên bề mặt đông lại — một dạng dính khối khác hoàn toàn với dính khuôn.
Áp xả cũng là thông số cần đo, không chỉ thời gian. Van điện từ xả đá mở không hết do cuộn dây yếu hoặc lò xo mệt sẽ làm áp sau van thấp hơn 2–3 bar so với áp đầu đẩy. Cách kiểm: gắn đồng hồ vào cửa dịch vụ của đường bypass, so áp khi xả với áp đầu đẩy. Chênh quá 3 bar là van có vấn đề.
Với máy dùng gas R22, nhiệt độ gas nóng ra đầu đẩy cao hơn R404A khoảng 10–15 °C, nên thời gian xả có thể ngắn hơn 10–15 giây mà vẫn đạt. Đừng áp cùng một thông số cho hai môi chất khác nhau.
Khi máy có hiện tượng dính kèm theo áp bất thường, nên đọc thêm bảng chẩn đoán trong bài áp suất gas máy làm đá viên cao hoặc thấp bất thường. Nếu máy ngắt giữa mẻ, xem máy làm đá viên tự ngắt sau vài phút.
Đá viên dính khối trong mùa ẩm: xử lý thế nào
Mùa nồm ở miền Bắc và mùa mưa ở miền Nam đều làm đá dính khối nhiều hơn, nhưng cơ chế khác nhau. Mùa nồm: độ ẩm 90–95%, hơi nước ngưng trên khuôn và khay, tạo màng nước trước khi máy làm lạnh lại. Mùa mưa: nhiệt độ nước cấp tăng lên 30–32 °C, mẻ đá dài hơn và lớp băng tiếp xúc dày hơn.
Bốn biện pháp thực dụng cho mùa ẩm. Một, tăng thời gian chờ rơi thêm 3–5 giây để đá thoát hết trước khi đóng van. Hai, giữ nhiệt độ kho đá ở -5 đến -8 °C và đóng cửa ngay sau khi lấy, tránh hơi ẩm tràn vào. Ba, không để khay đá ngoài trời quá 10 phút. Bốn, dùng quạt thổi nhẹ vào khu vực khay để hơi ẩm không đọng lại trên khuôn giữa hai mẻ.
Với đá đã dính thành khối trong kho, không nên đập bằng búa vì vừa mất vệ sinh vừa làm vỡ viên. Cách đúng là đưa khối đá vào phòng 0 đến 2 °C trong 20–30 phút, để lớp nước giữa các viên tan trước, rồi tách bằng xẻng nhựa. Đá tách ra vẫn dùng được nếu nhiệt độ khối chưa vượt -2 °C quá 2 giờ.
Về mặt hồ sơ, nên ghi nhiệt độ và độ ẩm phòng đặt máy làm đá viên mỗi ca. Khi có sự cố dính đá, chuỗi số liệu này giúp phân biệt nguyên nhân do máy hay do môi trường — hai hướng xử lý khác hẳn nhau về chi phí.
Bảo trì để không tái diễn
Bảo trì chống dính không cần nhiều dụng cụ: bàn chải nylon, dung dịch citric 3–5%, khăn sợi nhỏ, đèn pin và một cuốn sổ ghi thời gian xả. Việc quan trọng nhất là làm đúng chu kỳ, vì cặn canxi hình thành liên tục chứ không theo mùa.
- Súc rửa khay và giàn khuôn bằng nước sạch
- Kiểm tra thời gian xả và thời gian chờ rơi
- Soi bề mặt khuôn dưới đèn chéo góc
- Vệ sinh lọc thô, kiểm tra độ cứng nước
- Ghi sản lượng và số mẻ dính trong ca
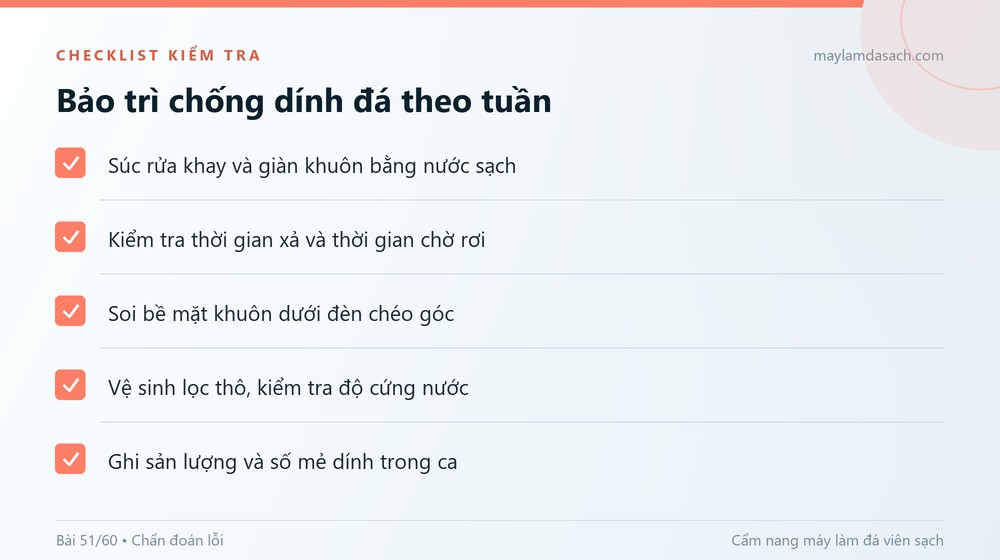 Năm việc này mất 25–35 phút mỗi tuần nhưng giữ được 10–30% sản lượng thường bị mất do đá dính.
Chu kỳ khuyến nghị: hằng ngày kiểm tra khay và ghi số mẻ dính; hằng tuần vệ sinh bề mặt khuôn và kiểm thời gian xả; hằng tháng ngâm citric toàn giàn khuôn và kiểm độ cứng nước; hằng quý kiểm tra van điện từ xả, cuộn dây và áp bypass; hằng năm thay gioăng, kiểm lớp mạ và cân nhắc thay giàn khuôn nếu xước nhiều.
Một điểm cần nhấn với bất kỳ máy làm đá viên nào: đừng dùng thời gian xả dài để che lỗi khuôn. Nếu đã tăng lên 90 giây mà đá vẫn dính, nguyên nhân nằm ở bề mặt khuôn, áp gas nóng hoặc chất lượng nước — tăng tiếp chỉ làm tốn điện và giảm tuổi thọ máy nén.
Khi máy không ra đá hoàn toàn thay vì chỉ dính, hướng chẩn đoán đổi sang nhóm khác; bài máy làm đá viên sạch công nghiệp không ra đá tổng hợp 12 nguyên nhân theo thứ tự tần suất. Còn nếu máy mất nguồn hoàn toàn, xem máy làm đá viên không lên nguồn trước khi nghĩ đến hệ lạnh.
Câu hỏi thường gặp
Đá dính khối nhưng máy vẫn đủ sản lượng, có cần sửa không?
Cần. Đá dính làm giảm chất lượng đá khi bảo quản, tăng hao hụt trong kho và che dấu một lỗi đang tiến triển. Nếu chỉ dính nhẹ, kiểm tra thời gian chờ rơi và vệ sinh khuôn trước; nếu dính thành tảng, phải đo lại chu trình xả.
Tăng thời gian xả đá lên bao nhiêu là đủ?
Đủ khi nhiệt độ khuôn đạt 0 đến 5 °C và đá rơi hết trong 5–10 giây. Với máy 1–5 tấn/ngày, 60–90 giây là dải thường dùng. Vượt 100 giây mà vẫn dính nghĩa là nguyên nhân không nằm ở thời gian, tăng thêm sẽ làm mềm đá.
Có nên dùng dầu bôi trơn hoặc chất chống dính cho khuôn?
Không. Mọi chất bôi trơn đều là nguy cơ nhiễm vào đá và vi phạm yêu cầu an toàn thực phẩm. Cách đúng là giữ bề mặt inox sạch, không xước và đủ nhiệt xả; lớp chống dính của nhà sản xuất chỉ được thay bằng khuôn mới.
Đá dính thành tảng trong kho có phải do máy không?
Thường không. Đá dính trong kho chủ yếu do chênh nhiệt độ khi mở cửa, đá ướt trước khi vào kho, hoặc xếp đá nóng lên đá cũ. Chỉ khi đá dính ngay trên khuôn mới quy về máy; hai hiện tượng cần xử lý khác nhau.
Bao lâu phải thay giàn khuôn một lần?
Không có mốc cố định; phụ thuộc cường độ và cách vệ sinh. Khuôn được vệ sinh đúng cách thường dùng 7–10 năm. Khuôn bị cạy xẻng sắt, dùng axit mạnh có thể hỏng lớp mạ trong 2–3 năm và khi đó đá dính không sửa được bằng tham số.
Kết luận
Đá viên dính khối là lỗi chuỗi: chu trình xả ngắn, khuôn mất khả năng tách, nước để lại cặn — ba yếu tố cộng dồn qua từng mẻ. Sửa đúng thứ tự là đo thời gian và nhiệt độ xả trước, soi khuôn sau, và xét nguồn nước cuối cùng; làm ngược lại thường dẫn tới thay khuôn oan.
Hai thói quen giữ máy ổn định: không cạy đá bằng kim loại, và ghi lại thời gian xả mỗi lần vệ sinh. Chỉ hai việc này đã loại bỏ phần lớn nguyên nhân gây dính.
Nếu đá vẫn dính sau khi đã kiểm tra chu trình, hãy gửi ảnh giàn khuôn, video một mẻ xả đá và thông số thời gian cho maylamdasach.com để được đánh giá trong 24 giờ.